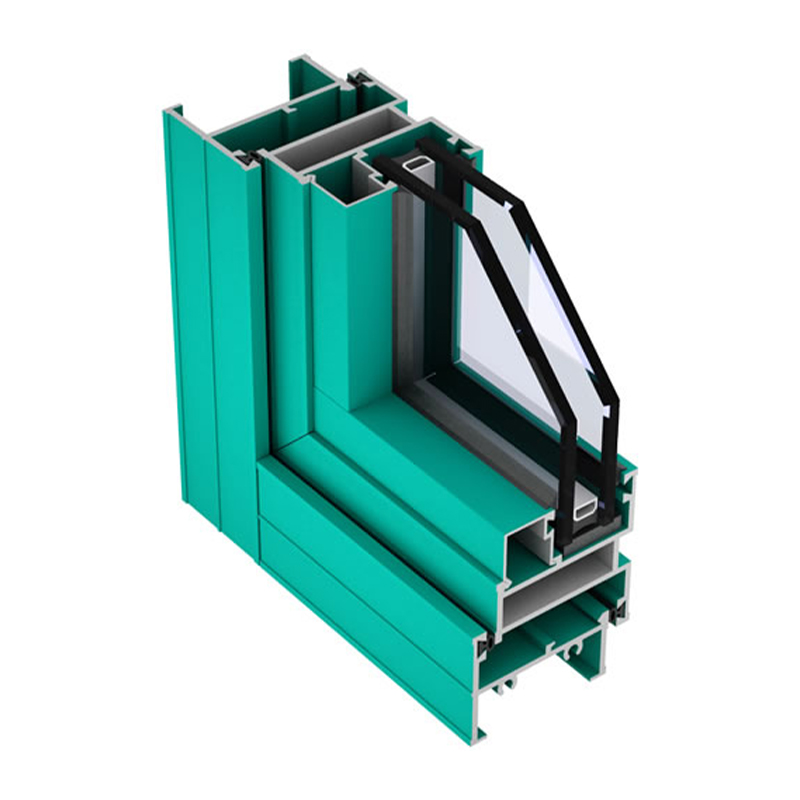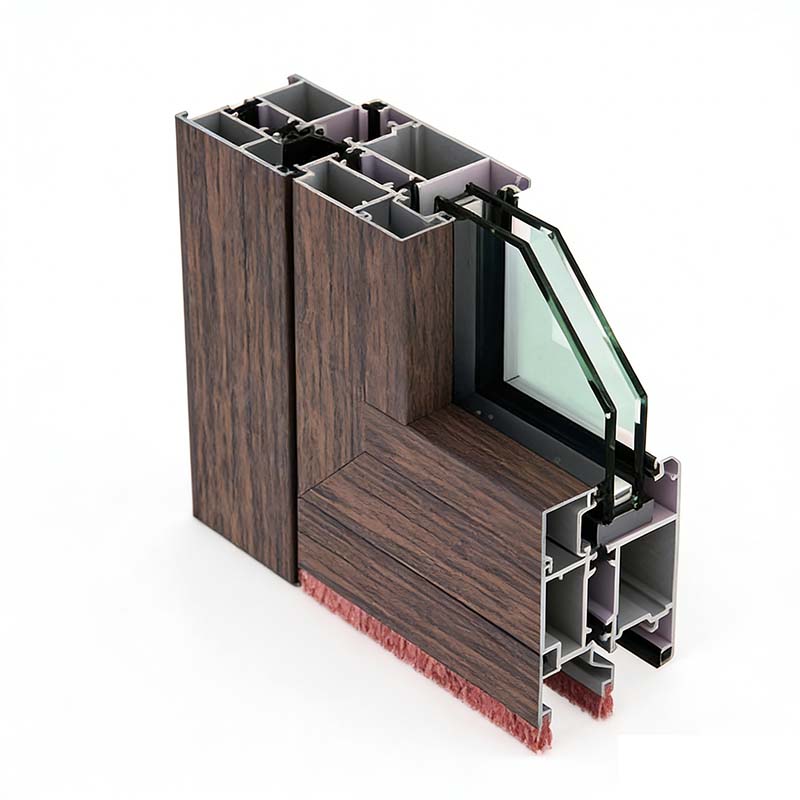
Ekstrüde alüminyum, modern yaşamı sessizce bir arada tutan malzemelerden biridir. Evlerimizin etrafındaki pencere çerçevelerini, güneş panellerinin arkasındaki montaj raylarını, elektrikli araçların içindeki hafif parçaları ve otomatik üretim hatlarının temiz çerçevesini oluşturur. Huilv'de her gün mimari, fotovoltaik ve endüstriyel alüminyum profiller üretiyoruz ve ekstrüde alüminyumun nasıl yapıldığına dair temel hikaye hem pratik hem de büyüleyici.
Basit bir ifadeyle ekstrüzyon bir şekillendirme işlemidir. Isıtılmış bir alüminyum kütük, dikkatlice kesilmiş bir açıklığa sahip bir çelik kalıbın içinden itilir. Kalıp, metale kesit şeklini verir, tıpkı hamurun şekillendirilmiş bir ağızdan sıkılması gibi. Sürecin geri kalanı, nihai profilin düz, güçlü ve boyutsal olarak doğru olması için sıcaklığın, basıncın, hızın, soğutmanın ve ısıl işlemin kontrol edilmesiyle ilgilidir.
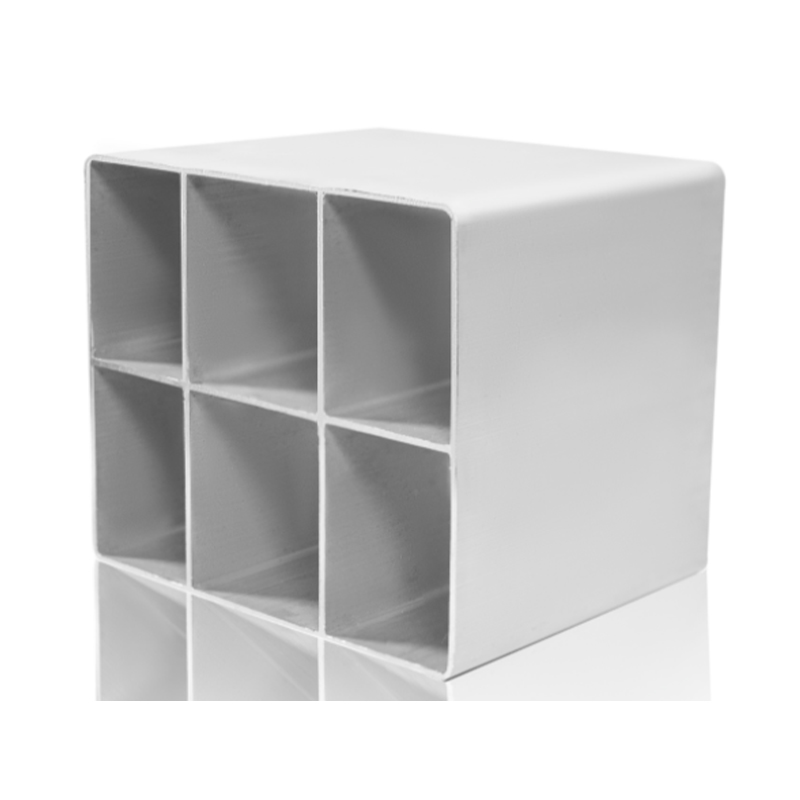
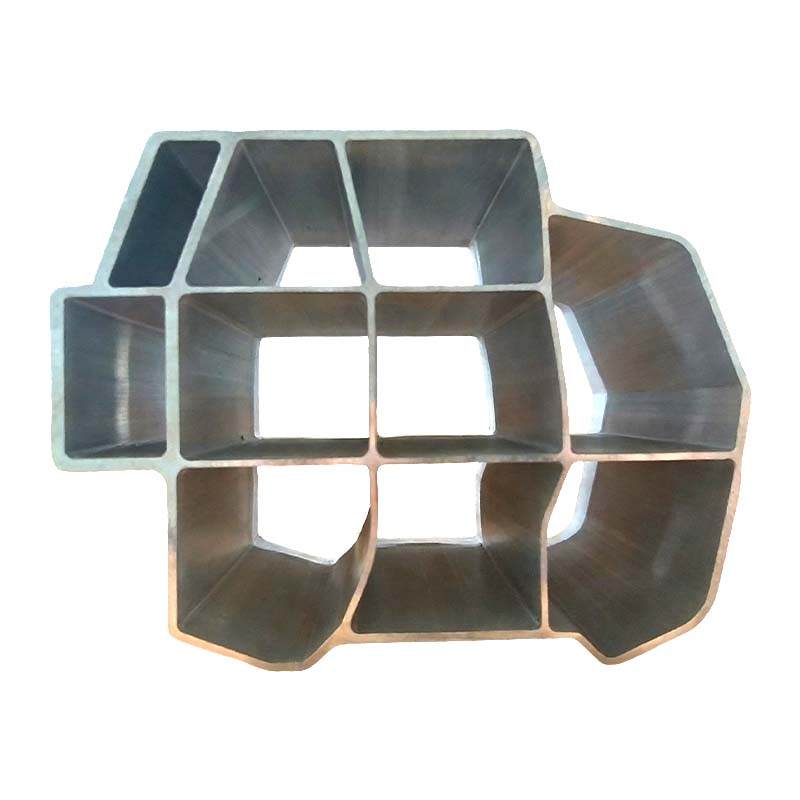
Ekstrüde alüminyum, sabit bir kesit profili oluşturmak için bir kalıp açıklığından zorlanan sürekli bir alüminyum uzunluğudur. Bu profil basit bir katı çubuk, yarı içi boş bir şekil veya iç kaburgalara sahip karmaşık bir içi boş tüp olabilir. Yaygın ekstrüzyon alaşımları arasında 6063, 6061 ve 6005A bulunur. Bunların arasında, 6063-T5 alüminyum şekillendirilebilirlik, korozyon direnci ve yüzey kalitesi arasında iyi bir denge sunduğu için mimari ve genel amaçlı profillerde yaygın olarak kullanılır.
Kalıp sürecin kalbidir. Genellikle H13 takım çeliğinden yapılır ve tam profil şekliyle işlenir. İçi boş profiller için kalıp, metalin çekirdeğin etrafından akmasına ve daha sonra basınç altında yeniden kaynaklanmasına izin veren bir mandrel veya bir lomboz tasarımı içerebilir. Kalıbın kalitesi, ısıl işlemi ve bakımı, bitmiş ekstrüzyonun yüzey kalitesini ve boyutsal tutarlılığını etkiler.
Her iyi ekstrüzyon baskıdan önce başlar. Hammadde, belirli bir alaşımın döküm kütüğü olan alüminyum kütüktür. Alaşım son uygulama için seçilir. Bir pencere profili mükemmel yüzey kalitesine ve hava koşullarına dayanıklılığa ihtiyaç duyabilirken, bir akü tepsisi veya çarpma kutusu daha yüksek mukavemete ve enerji emilimine ihtiyaç duyabilir. Kütük uygun uzunlukta kesilir, yüzey kusurları açısından incelenir ve bazen iç yapıyı ve ekstrüzyon davranışını iyileştirmek için homojenleştirilir.
Temizlik önemlidir. Kütük kirlilik, oksit veya nem taşıyorsa bu sorunlar daha sonra kabarcıklar, çizgiler veya zayıf bölümler olarak ortaya çıkabilir. Deneyimli ekstruderler kütük hazırlamayı rutin bir adım olarak değil, ilk kalite kontrol noktası olarak ele alır.
Kütük, bir indüksiyon ocağında veya gazla çalışan bir fırında, alüminyumun akacak kadar yumuşak olmasını sağlayacak ancak eriyecek veya hasar görecek kadar sıcak olmayan bir sıcaklığa ısıtılır. Birçok 6xxx alaşımı için kütük sıcaklığı tipik olarak 450 ila 500 santigrat derece aralığındadır. Kesin aralık alaşıma, profil şekline ve pres kurulumuna bağlıdır.
Kalıp ayrıca önceden ısıtılır. Soğuk bir kalıp, temas anında alüminyumu soğutarak metal akışının dengesiz olmasına neden olur ve yüzey kusurları veya kalıbın hasar görmesi riskini artırır. Ön ısıtma, metalin yatak alanlarında düzgün bir şekilde hareket etmesine yardımcı olur ve sabit bir ekstrüzyon hızını destekler.
Kütük doğru sıcaklığa ulaştığında ekstrüzyon konteynerine yüklenir. Hidrolik bir şahmerdan, boş bir blok aracılığıyla basınç uygulayarak alüminyumu kalıba doğru iter. Metal kalıp açıklığından zorlanarak sürekli bir profil olarak ortaya çıkar. Pres kapasitesi, profilin boyutuna ve karmaşıklığına bağlı olarak birkaç yüz tondan birkaç bin tona kadar değişebilir.
Katı profiller nispeten basittir ancak içi boş profiller daha gelişmiş kalıp tasarımları gerektirir. Bir lomboz kalıbında, metal birkaç akıma bölünür, mandrelin etrafından akar ve kalıptan çıkmadan önce bir kaynak odasında yeniden birleşir. Sıcaklık, basınç ve hız dengelenmezse kaynak dikişleri yeterince güçlü olmayabilir veya eloksal sonrası görünür hale gelebilir. Ekstrüzyonun sıklıkla hem mekanik hem de metalurjik bir süreç olarak tanımlanmasının nedeni budur.
Profil kalıptan çıktığında hala sıcak ve yumuşaktır. Soğutma hemen başlar. Bazı alaşımlar havada soğutulurken diğerleri su sisi veya püskürtmeli söndürme gerektirir. Isıl işleme tabi tutulabilen alaşımlar için soğuma hızı kritiktir çünkü mikro yapıyı ve sonuçta mekanik özellikleri etkiler. Soğutma doğrudan pres çıkışında yapıldığında bu aşamaya bazen pres söndürme adı verilir.
Soğutma çok yavaşsa alaşım tam dayanım potansiyeline ulaşamayabilir. Çok hızlı veya düzensizse profil bozulabilir, çatlayabilir veya istenmeyen iç gerilimler geliştirebilir. Amaç, metali yaşlanmaya hazırlarken şeklini koruyan kontrollü soğutmadır.
Soğuduktan sonra ekstrüzyon hafifçe çekilir veya gerilir. Esnetme basit görünebilir ancak önemli bir düzeltme adımıdır. Profilin düzleştirilmesine, iç gerilimin hafifletilmesine ve boyutsal stabilitenin iyileştirilmesine yardımcı olur. Gerilme miktarı genellikle küçüktür, genellikle yüzde bir ila üç civarındadır, ancak alaşıma ve profil şekline göre ayarlanması gerekir.
Gerilmiş profil daha sonra kaba uzunluklarda kesilir. Bir testere, eskitme, bitirme, işleme veya montaj gibi daha ileri işlemler için onu yönetilebilir bölümlere ayırabilir. Bu noktada profil temel şeklini almış ancak henüz nihai kıvamına veya yüzey durumuna ulaşmamıştır.
Birçok ekstrüde alüminyum ürün için bir sonraki aşama yapay yaşlandırmadır. Profiller yaşlandırma fırınına yerleştirilir ve belirli bir süre kontrollü bir sıcaklıkta tutulur. Belirli 6xxx alaşımları için tipik bir döngü, 10 ila 12 saat boyunca 350 Fahrenheit derece civarında olabilir, ancak kesin parametreler alaşıma ve istenen kıvama bağlıdır.
Yaşlanma sırasında alüminyumun içinde metalurjik değişiklikler meydana gelir. Alaşım elementleri, metalin sünekliğini bozmadan güçlendiren ince çökeltiler oluşturur. Malzeme bu şekilde T5 veya T6 gibi temperlere ulaşır. Yumuşak bir profil ile güçlü ve dayanıklı bir profil arasındaki fark genellikle bu dikkatlice kontrol edilen fırın döngüsüne bağlıdır.
Profil doğru kıvama geldiğinde bitirilebilir ve üretilebilir. Yaygın yüzey işlemleri arasında anotlama, toz kaplama, boyama ve mekanik fırçalama bulunur. Eloksallama koruyucu bir oksit tabakası oluşturur ve renk veya metalik bir görünüm katabilir. Toz boya, mimari ve dış mekan uygulamaları için dayanıklı, hava koşullarına dayanıklı bir yüzey sağlar.
İmalat, son uzunluğa kesmeyi, CNC işlemeyi, delmeyi, bükmeyi, frezelemeyi, kılavuz çekmeyi ve montajı içerebilir. Bazı profiller montaja hazır pencere ve kapı sistemleri haline gelir. Diğerleri güneş paneli çerçeveleri, otomotiv bileşenleri veya endüstriyel makine çerçeveleri haline gelir. Ekstrüzyon işlemi şekli oluşturur, ancak bitirme ve imalat onu kullanılabilir bir ürüne dönüştürür.
Kalite kontrolü yalnızca işin sonunda gerçekleşmez. Tüm iş akışı boyunca çalışır. Kütük alaşım ve yüzey durumu açısından kontrol edilir. Fırın sıcaklıkları ve ekstrüzyon hızları izlenir. Profil boyutlar, düzlük, bükülme, yüzey kusurları ve duvar kalınlığı açısından incelenir. Yaşlandırmanın ardından numuneler sertlik ve mekanik özellikler açısından test edilebilir. Son olarak, bitmiş profil, paketleme veya montaj öncesinde tekrar kontrol edilir.
İzlenebilirlik de önemlidir. Bir müşteri daha sonra bir parti hakkında soru sorarsa deneyimli bir üreticinin bitmiş profili tekrar kütük partisine, ekstrüzyon işlemine ve ısıl işlem döngüsüne bağlayabilmesi gerekir. Bu disiplin, tutarlı üretimi ara sıra iyi sonuçlardan ayıran şeydir.
| Sahne | Ana Eylem | Neden Önemlidir? |
|---|---|---|
| Kütük hazırlama | Alaşımı seçin, kütüğü kesin, inceleyin ve temizleyin | Kirlenmeyi önler ve tutarlı metal akışını destekler |
| Isıtma | Kütüğü ısıtın ve uygun sıcaklığa kadar kalıplayın | Alüminyumu erimeden kalıptan çıkacak kadar yumuşak hale getirir |
| Ekstrüzyon | Kütüğü yüksek basınç altında kalıptan itin | Kesit profil şeklini oluşturur |
| Soğutma ve söndürme | Profil kalıptan ayrılırken soğutmayı kontrol edin | Mikro yapıyı, gücü ve distorsiyonu etkiler |
| Esnetme ve kesme | Düzleştirin, gerilimi azaltın ve boyuna kesin | Düzlüğü ve boyutsal kararlılığı artırır |
| Yaşlanma | Yaşlanan bir fırında ısı profilleri | T5, T6 veya diğer gerekli öfkeleri geliştirir |
| Bitirme ve imalat | Anotlama, kaplama, makine, bükme ve birleştirme | Profili bitmiş, kullanılabilir bir ürüne dönüştürür |
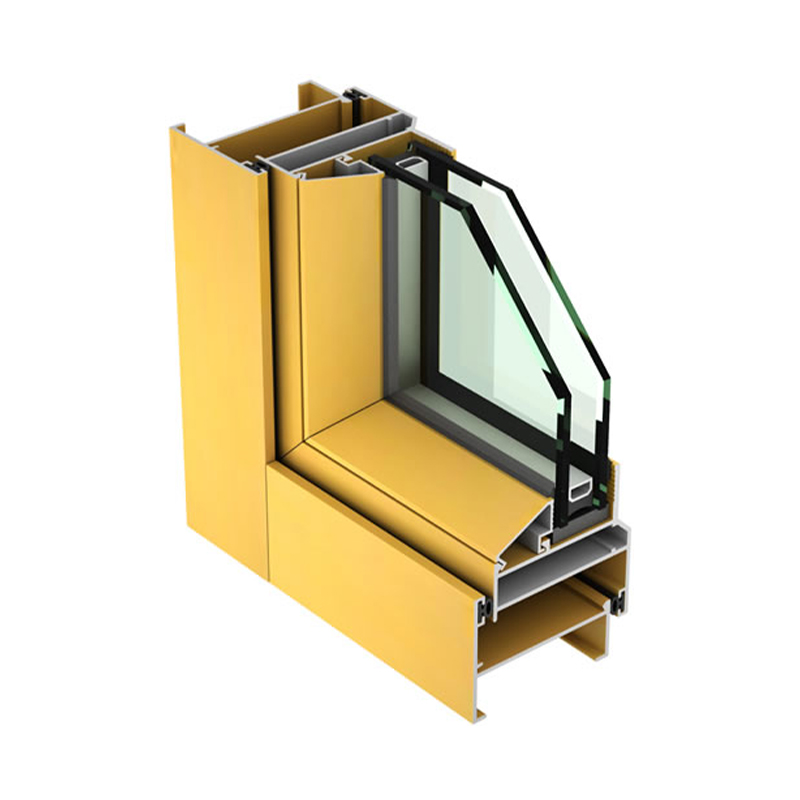
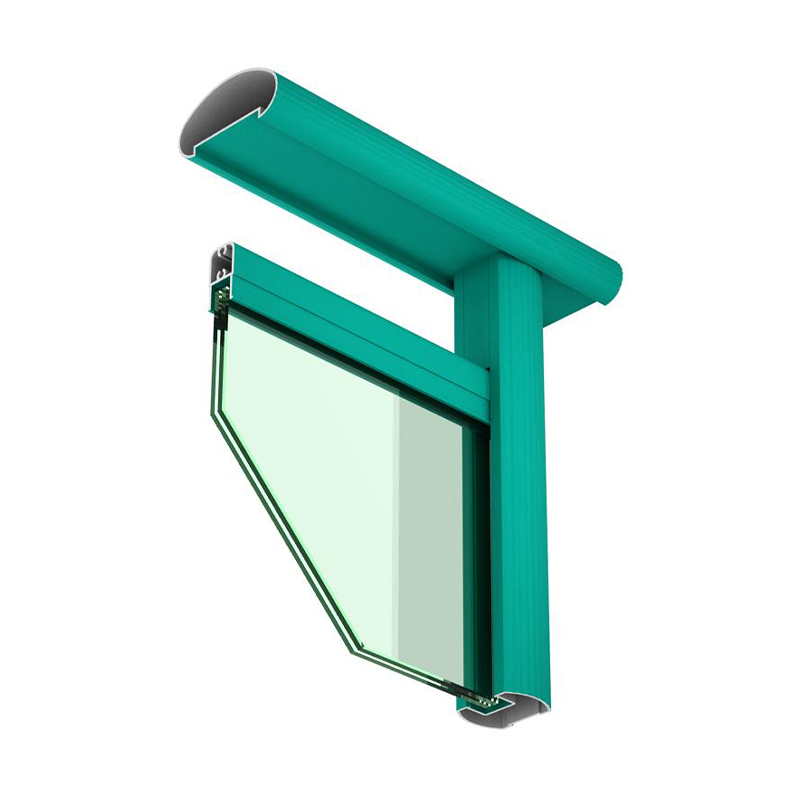
Mimari profiller en bilinen ekstrüde alüminyum ürünler arasındadır. Pencere çerçeveleri, kapı çerçeveleri, giydirme cephe sistemleri, güneşlikler, balkon korkulukları, panjur sistemleri haline gelirler. Bu profillerin pürüzsüz yüzeylere, doğru boyutlara ve güvenilir hava koşullarına dayanıklılığa ihtiyacı vardır. Gibi ürünler termal olmayan kanatlı pencere profilleri Ekstrüzyonun binalarda hem işlevi hem de görünümü nasıl desteklediğini gösterin.
Fotovoltaik endüstrisinde, güneş paneli çerçeveleri ve montaj braketleri için ekstrüde alüminyum kullanılır. Bu profiller, güneş modüllerini yıllarca güvende tutarken aynı zamanda dış mekan maruziyetini, rüzgar yüklerini ve sıcaklık değişikliklerini karşılamalıdır. İyi tasarlanmış bir çerçeve hafiftir, güçlüdür ve korozyona karşı dayanıklıdır.
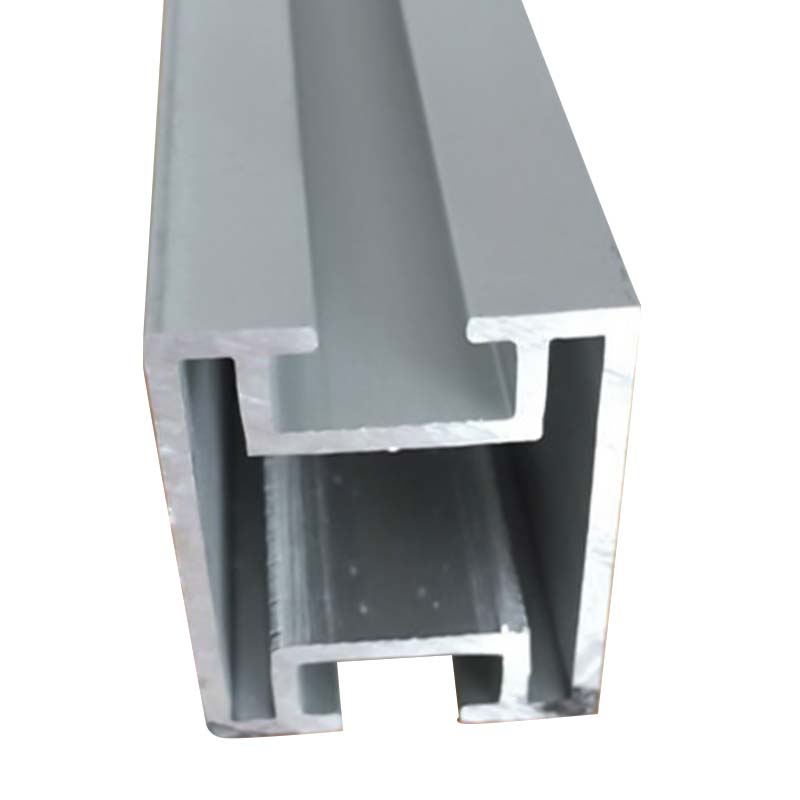 Fotovoltaik Modüller için Alüminyum Güneş Paneli Çerçeve Profilleri Uzun süreli modül koruması gerektiren dış mekan fotovoltaik kurulumlarına uygun, güneş paneli çerçeveleri ve montaj braketleri için hafif, korozyona dayanıklı alüminyum profiller. Ürünü Görüntüle →
Otomotiv hafiflemesi bir diğer önemli alandır. Ekstrüde alüminyum, çarpışma performansını ve yapısal bütünlüğü korurken araç ağırlığının azaltılmasına yardımcı olur. Profiller çarpma kutuları, akü tepsileri, tampon kirişleri, eşik kirişleri, motor muhafazaları ve diğer bileşenler için kullanılabilir. Bu parçalar genellikle sıkı toleranslar, özel alaşımlar ve CNC işleme ve sürtünme karıştırma kaynağı gibi derin işlemler gerektirir.
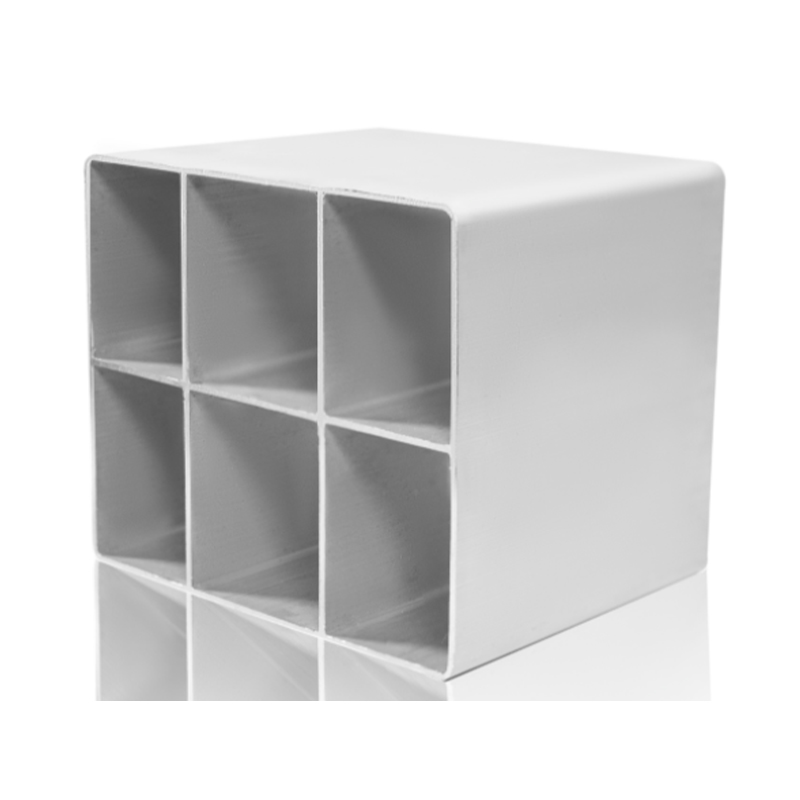 Darbe Enerjisi Emilimi için Otomotiv Çarpışma Kutusu Alüminyum Profilleri Darbe enerjisini absorbe etmeye ve güvenliği desteklemeye yardımcı olmak üzere araç hafifliği içerisine konumlandırılan, otomotiv çarpma kutuları için hafif ekstrüzyonlu alüminyum profiller. Ürünü Görüntüle →
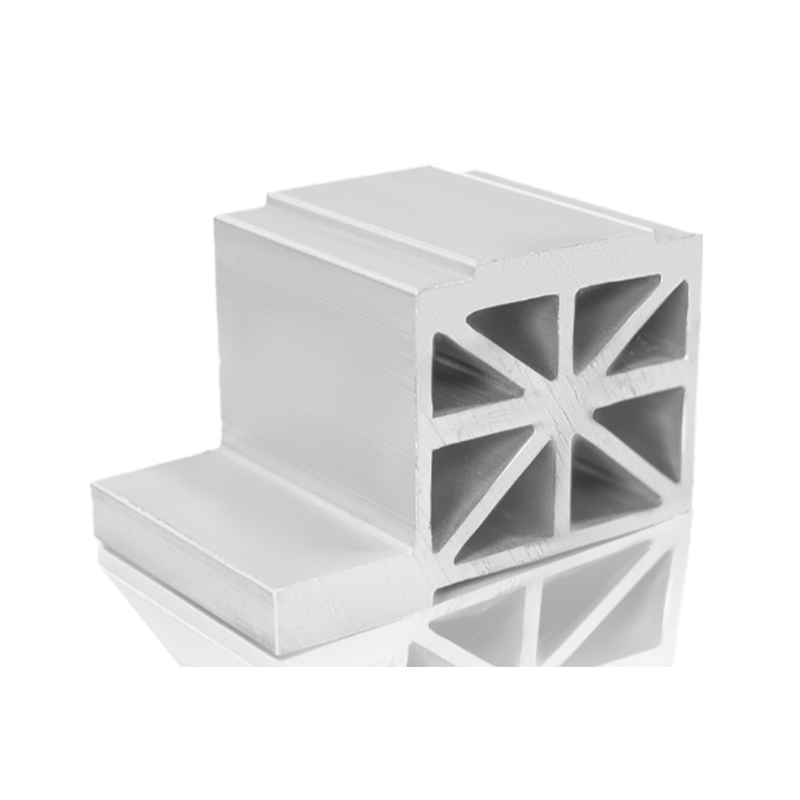 Yeni Enerji Araçları İçin Akü Tepsisi Alüminyum Profilleri Yeni enerji araç akü tepsileri için yüksek mukavemetli, hafif alüminyum ekstrüzyon profilleri, akü sistemlerinde ısı dağıtımı ve yapısal destek sunar. Ürünü Görüntüle →
Endüstriyel ekstrüzyon da geniş bir yelpazeyi kapsamaktadır. Montaj hattı çerçeveleri, makine korumaları, iş istasyonları, tıbbi cihaz çerçeveleri ve otomasyon yapılarının tümü, modüler olmaları, montajı kolay olmaları ve korozyona karşı dayanıklı olmaları nedeniyle alüminyum profilleri kullanır. Bu uygulamalar için boyutsal tutarlılık ve temiz bir yüzey genellikle ham mukavemet kadar önemlidir.
Ekstrüde alüminyum alışılmadık bir özellik kombinasyonu sunar. Hafiftir ancak yapısal uygulamalar için yeterince güçlüdür. Yüzeyinde doğal oksit tabakası oluştuğu için korozyona karşı dayanıklıdır. Isıyı ve elektriği iyi iletir, bu da onu soğutucular ve elektrik muhafazaları için kullanışlı kılar. Temel niteliklerini kaybetmeden tekrar tekrar geri dönüştürülebilir. En önemlisi, yalnızca makineyle işleme veya kaynaklamayla üretilmesi zor veya pahalı olabilecek karmaşık kesitler halinde oluşturulabilir.
Bu tasarım özgürlüğü, mühendislerin ekstrüzyona geri dönmelerinin nedenidir. Tek bir kalıp, entegre nervürlere, kanallara, vida bağlantı noktalarına ve geçmeli geçme özelliklerine sahip binlerce aynı profil üretebilir. Süreç ölçek açısından verimli olmakla birlikte özel projeler, kısa üretim süreçleri ve devam eden ürün iyileştirmeleri için yeterince esnektir.
Ekstrüde alüminyumun nasıl yapıldığını bilmek faydalıdır ancak doğru üretim ortağını seçmek de aynı derecede önemlidir. Güvenilir bir ekstruder alaşım seçimi, kalıp tasarımı, pres kontrolü, soğutma, yaşlandırma, son işlem ve kalite kontrolünü anlar. Bu bilgi, maliyetli gecikmelerin önlenmesine yardımcı olur ve nihai profilin, uygulamasında beklendiği gibi performans göstermesini sağlar.
Huilv'de mimari, fotovoltaik, otomotiv hafifliği ve endüstriyel ekipmanlara yönelik alüminyum profiller üretiyoruz. Deneyimimiz, derin işleme ve montaj da dahil olmak üzere kütükten bitmiş profile kadar olan yolculuğun tamamını kapsamaktadır. İyi bir ekstrüzyonun yalnızca metali bir kalıptan itmekle ilgili olmadığına inanıyoruz. Her değişkeni kontrol etmek ve müşterinin gerçekte neye ihtiyacı olduğuna dikkat etmekle ilgilidir.
Ekstrüde alüminyum işlemi, ısıtılmış kütük ve hassas şekilde işlenmiş kalıpla başlar, ancak süreç boyunca düzinelerce küçük karara bağlıdır. Sıcaklık, basınç, hız, soğutma, esnetme, eskitme ve bitirme işlemlerinin tümü nihai sonucu şekillendirir. Bu adımlar dikkatle ele alındığında, ekstrüde alüminyum, modern üretimdeki en çok yönlü ve güvenilir malzemelerden biri haline gelir.
İster bir pencere sistemi, ister güneş enerjisi montaj çözümü, ister bir otomotiv bileşeni veya endüstriyel bir çerçeve geliştiriyor olun, süreci anlamak daha iyi sorular sormanıza ve daha iyi seçimler yapmanıza yardımcı olur. Ve eğer her şeyin nasıl bir araya geldiğini görmek isterseniz, Huilv'deki ekip alüminyumdan konuşmaktan her zaman memnuniyet duyar.
 +86-19156366875
 1016, Baocheng Yolu, Ekonomik ve Teknolojik Kalkınma Bölgesi, Xuancheng Şehri, Anhui Eyaleti, Çin
Telif hakkı © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Tüm Hakları Saklıdır
Alüminyum Profil Üreticileri